Изготовление очков
Как изготавливают очки: путь заказа от рецепта до выдачи
Между «заказ оформлен» и «ваши очки готовы» помещается около десяти операций. Часть из них делает станок, часть — руки мастера, и именно вторая часть решает, будет человек в этих очках ходить или вернётся через неделю. Рассказываю, что происходит с заказом после того, как вы вышли из салона.
Что происходит сразу после оформления
Заказ принимают специалисты в зале: оформляют рецепт, оправу и линзы. Дальше возможны два пути.
Если линза есть в нашей базе — то есть лежит на складе салона — заказ попадает ко мне в мастерскую сразу, и простые очки собираются минут за двадцать. Если линзы нужной оптической силы, диаметра или конструкции на складе нет, она заказывается у производителя. Это не значит «долго»: со складов Zeiss и Essilor линзы привозят уже на следующий день, и астигматические в том числе — то есть срок идёт от одного дня.
Ко мне заказ приходит в виде конвертов с линзами и оправы. На конверте написан рецепт и параметры линзы. С этого момента начинается собственно изготовление.
Десять шагов
Шаг 01
Сверка линз с рецептом
Первое, что я делаю, — сверяю диоптрии линз с тем, что написано на конверте. Сфера, цилиндр, ось. Это скучный шаг, который нельзя пропускать: ошибка, не пойманная здесь, всплывёт только на готовых очках, когда линзы уже обточены и вернуть их нельзя.
Шаг 02
Осмотр на заводской брак
Открываю конверты и смотрю линзы: нет ли царапин, нет ли дефектов покрытия и литья. Бракованная линза из конверта — редкость, но она бывает, и лучше увидеть её сейчас.
Шаг 03
Разметка на диоптриметре
Линза ставится в диоптриметр, и прибор находит её оптический центр — точку, через которую свет проходит без искажения. Диоптриметр ставит на линзе метки краской.
Дальше главное: этот центр должен совпасть с межцентровым расстоянием клиента. Не с серединой оправы, не с серединой линзы, а с положением зрачков конкретного человека. Если он не совпадёт, очки будут оптически правильными и при этом неносибельными.
Шаг 04
Сканирование оправы
Станок должен узнать форму, под которую точить. Он снимает её либо с самой оправы, либо с пластикового шаблона — у нас есть станок, который умеет и то и другое, и второй, который работает только по шаблонам.
На каком делать — решаю по ситуации: смотрю, какая оправа, есть ли к ней шаблон, насколько сложная форма.
Шаг 05
Выставление параметров
В станок вносятся размеры оправы, межцентровое расстояние клиента и высота посадки.
Высоту мы делаем практически всегда — не только для прогрессивных и бифокальных линз. Даже с простой однофокальной линзой бывает некомфортно: один человек носит оправу очень низко на носу, другой высоко, и если этого не учесть, он смотрит не через ту часть линзы, через которую должен. Поэтому разметку делают ещё в зале, при примерке, чтобы было видно, как человек носит оправу на самом деле.
Шаг 06
Совмещение центра
На экране сканера появляется форма оправы и точка, в которой должен оказаться оптический центр линзы. Я ставлю размеченную линзу так, чтобы её центр встал ровно в эту точку, и проверяю, проходит ли линза по диаметру — хватит ли заготовки на всю форму.
Здесь же видно, если диаметра не хватает. Тогда линзу лучше перезаказать, чем обточить «как получится».
Шаг 07
Обточка
Линза фиксируется липким сегментом — он не даёт ей провернуться под нагрузкой, — и уходит в станок. Вся информация со сканера передаётся туда же, и станок точит линзу по нужной форме.
Занимает это от трёх до шести минут. С полировкой торца — до шести-семи. Точатся линзы с водой: вода охлаждает и уносит крошку. Насухо у нас точится только поликарбонат.
Шаг 08
Примерка и доточка
Выточенную линзу я примеряю к оправе. Если идёт туго — особенно в пластиковую, — ставлю на доточку и снимаю понемногу.
Это самый тонкий момент всей работы, и здесь главное не переборщить. Линза должна стоять плотно, но без натяга. Если вставить слишком туго, оправа может лопнуть уже при носке — и лопается, как правило, у тех, кто вставлял с феном, разогревая пластик, вместо того чтобы дотачивать. Если снять лишнее, линза будет ходить в оправе ходуном. Возврата на этом шаге нет: обточенное не вернёшь.
Шаг 09
Фаска и полировка
С кромки снимается фаска — края линзы даже в ободковой оправе бывают острыми. Полировку торца станок делает сам; если по какой-то причине она не сделана или клиент передумал, есть ручной станок, на котором можно дополировать. Полированный торец заметно выигрывает эстетически на больших минусах и плюсах.
Шаг 10
Сборка и выравнивание
Линзы устанавливаются в оправу, и очки выравниваются по ГОСТу: заушники параллельны друг другу, очки не качаются, пантоскопический угол в норме.
Этот шаг нужен даже тогда, когда оправа пришла ровной. Линза — это толщина и натяг, и оправу при установке почти всегда немного ведёт. Дальше — проверка готовых очков, протирка и передача в зал.
Сколько это занимает по типам оправ
Обточка одной линзы — три-шесть минут, но собранные очки — это не две обточки. Время съедают примерка, доточка, сверление и подгонка.
- Ободковая 15–20 минут Самый простой вариант, особенно металл: выточил, открутил винт, поставил по фаске, закрутил.
- На леске (полуободковая) 20–30 минут Добавляется канавка под леску. Обычно её протачивает станок, но на тонком крае он отказывается — тогда работает ручной лесочный аппарат.
- Винтовая и втулочная 40–60 минут Все отверстия я сверлю сама на ручном сверлильнике. Здесь время предсказать труднее всего.
И ещё одна честная оговорка про сроки. Когда человек слышит «пятнадцать минут», он считает от момента, когда отдал заказ. На деле у меня в этот момент может точиться два других заказа, и бросить их на середине нельзя: выключить станок и потом доделать — так не работает. Поэтому реальный срок складывается из времени работы и очереди перед ней.
Где кончается станок и начинается мастер
У нас два станка, оба полуавтоматы: французский Essilor Kappa и китайский Farliao. Полуавтомат означает, что форму и обточку он берёт на себя, а сверление отверстий под винты и втулки остаётся за человеком.
Сверло тонкое, порядка 0,2 мм. Диаметр отверстия я подбираю под конкретный винт: винты бывают толще и тоньше, и иногда отверстие приходится немного увеличить, чтобы винт заходил свободно. Слишком туго делать нельзя — у основания отверстия пойдут сколы, и линза начнёт трескаться от точки крепления. То же со втулками: они разных диаметров, и я смотрю на саму оправу и на то, какие отверстия были в ней изначально.
Полный автомат точнее — но не всегда. Ко мне однажды принесли винтовые очки, сделанные в хорошо оснащённом салоне на полном автомате: все отверстия просверлены по шаблону, миллиметр в миллиметр. Клиент в них ходить не мог, и несколько оптик не смогли понять почему.
Причина оказалась в оправе. Переносица у неё была слегка деформирована — оправа была новая, но с производственной поводкой, — и одна линза вставала под другим углом. Автомат этого не видит: ему дали шаблон, он по шаблону всё и сделал.
Пришлось перезаказать линзу и выточить её с учётом этого перекоса. После этого человек в очках пошёл.
Что делает работу сложнее
Большие диоптрии в пластиковой оправе. Толстый край не даёт пазику войти в канавку: пока вставляешь один край, с другой стороны толщина мешает. Линза дотачивается по чуть-чуть, по полмиллиметра, и время изготовления растягивается. Самое сложное здесь — остановиться вовремя.
Сильные рецепты — не редкость. В работе бывали и минус двадцать пять. Такие очки делаются медленно и с несколькими примерками, но делаются.
Безободковые конструкции. Ручное сверление, подбор диаметра под каждый винт, аккуратность на каждом отверстии. Отсюда и сорок минут — час.
Чужая оправа. Это отдельная тема со своими правилами, и о ней стоит читать до того, как вы принесёте свою любимую оправу в мастерскую.
Перед тем как отдать
Готовые очки проверяются обязательно. На диоптриметре сверяются центровка, цилиндры и ось, высота проверяется линейкой, пантоскопический угол — по ГОСТу. Только после этого линзы протираются и очки уходят в зал на выдачу.
Допуски здесь не абстрактные: чем сильнее рецепт, тем жёстче норма. При диоптриях до двух допустимо отклонение межцентрового расстояния порядка миллиметра-полутора, а на сильных рецептах человек чувствует уже полмиллиметра.
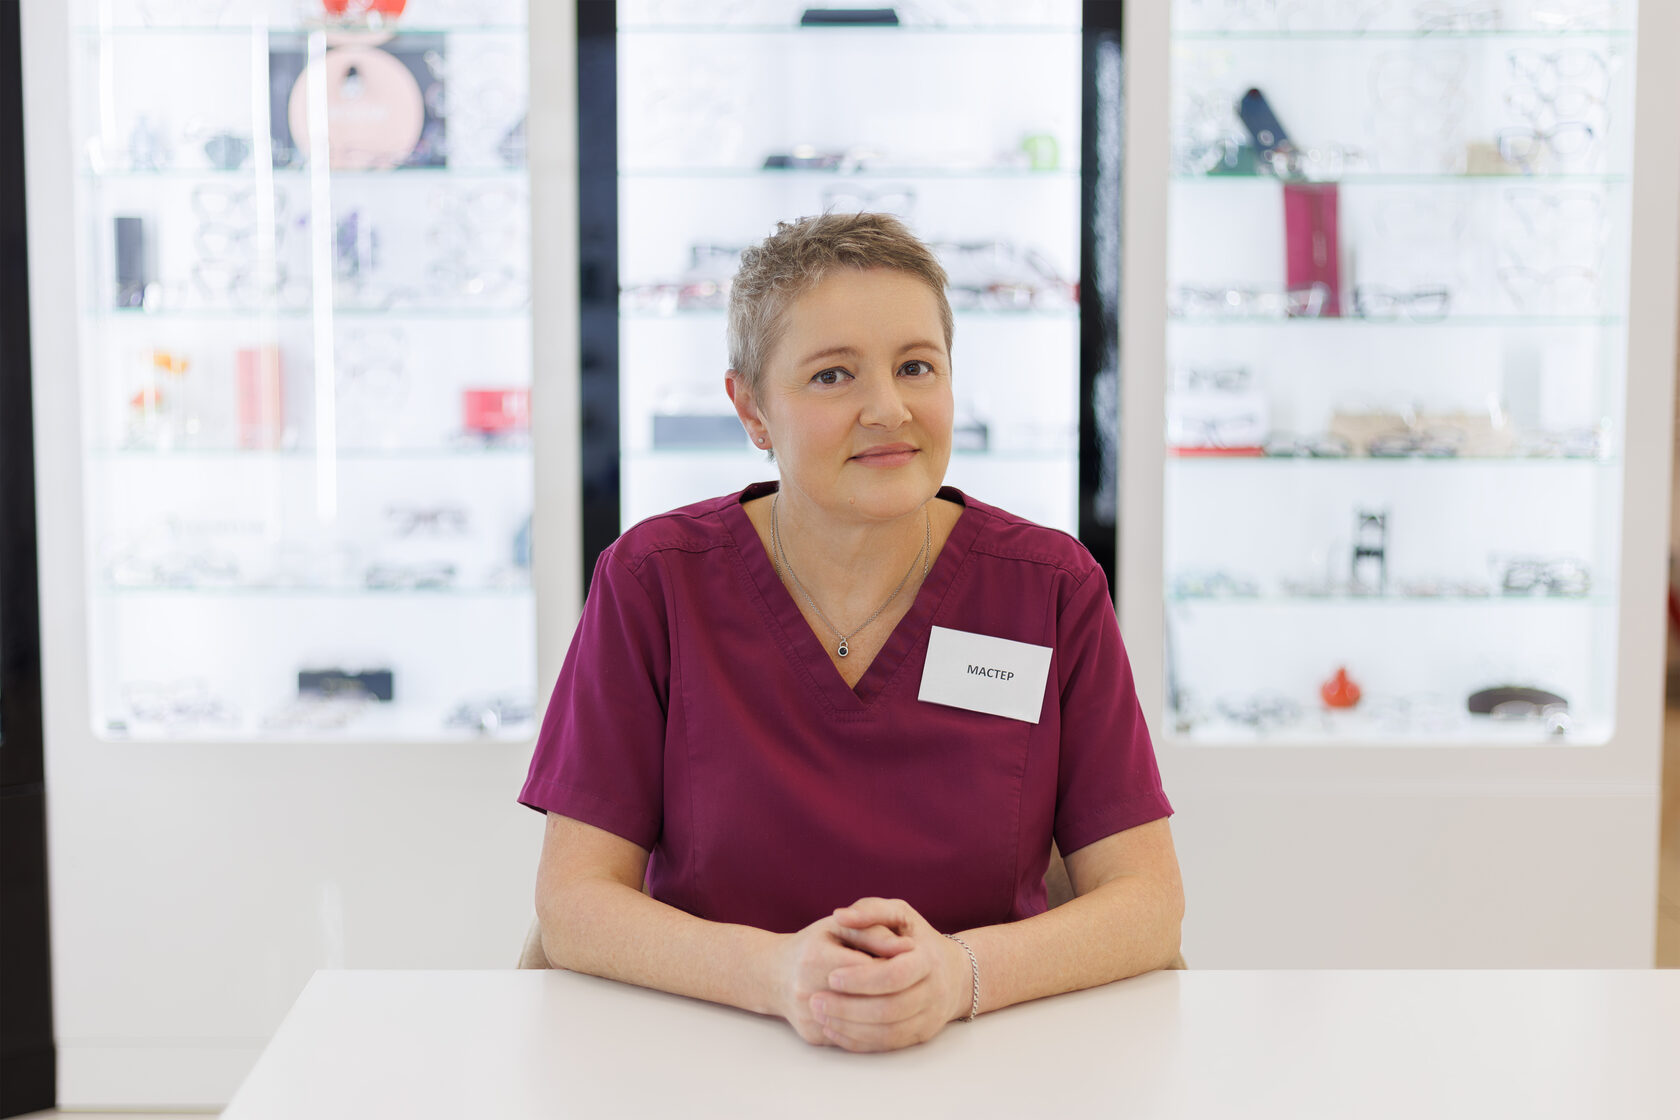
О салоне
BRANDOCHKI — салон оптики с собственной мастерской и медицинской лицензией № Л041-01137-77/03666787. Очки собираются на месте: заказ не уезжает в стороннюю мастерскую, а проходит весь путь здесь, у одного мастера.
Закажите очки в салоне с собственной мастерской
Приходите с готовым рецептом — или сделайте проверку зрения и закажите очки за один визит. Все работы идут на месте, заказ не уезжает в стороннюю мастерскую.